

Дифосфат фталевой кислоты (DOP), диэфир фталевого ангидрида и 2-этилгексанола, является одним из наиболее экономически эффективных пластификаторов с высокими пластифицирующими свойствами. Поэтому, ПДО (Диоктилфталат) является наиболее используемым пластифицирующая добавка». BASTONE является ведущим Производитель и поставщик ДОФ в Китае, с многолетним опытом работы в качестве надежного производитель и экспортер пластификаторов.
Процесс производства ДОФ
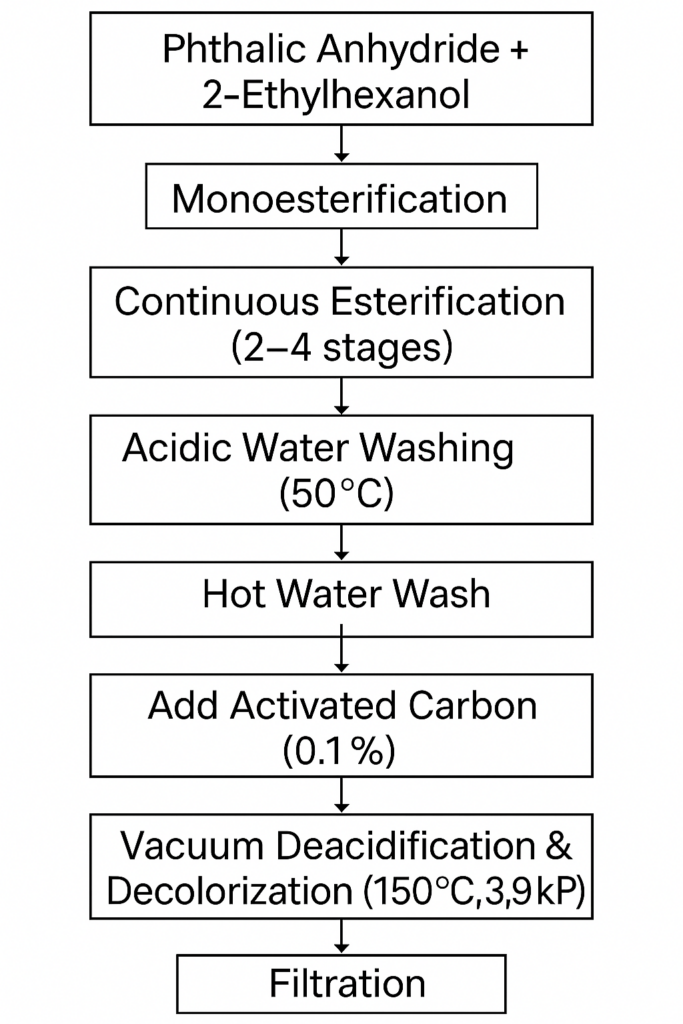
Непрерывный процесс производства DOP Producer
Фталевый ангидрид реагирует с 2-этилгексанолом в молярном соотношении 1:2.5 при 120 °C с образованием моноэфирной смеси . Реакция непрерывно протекает в реакторе диэтерификации.
При температуре 130–150 °C и давлении 7.9 кПа , с использованием сернокислотного катализатора (0.5% от общего количества исходного сырья) , реакция продолжается с образованием диэстера (DOP).
Неочищенный эфир сначала промывают водой при 50 °C , используя 1/5 от общего объема , затем нейтрализуют 2%-3% раствором щелочи при 60-70 °C . После этого его дополнительно нейтрализуют водой в соотношении 1:1 при 70-80 °C , а затем промывают горячей водой.
Затем добавляют 0.1% активированного угля , смесь деалкоголизуют и обесцвечивают при 150°C и 3.9 кПа под вакуумом. Наконец, продукт фильтруют для получения очищенного ДОП.
Реакционная химия: почему необходимо молярное соотношение 1:2.5 и диапазон температур 130–150 °C?
Процесс производства ДОП регулируется равновесной реакцией, и каждый параметр в описанной выше процедуре направлен на смещение этого равновесия в сторону диэстера. Фталевый ангидрид раскрывается до полуэфира (моноэфира) почти мгновенно при 120°C — это простой этап. Сложный этап — это принудительное проведение второй этерификации, в ходе которой свободная карбоновая кислота моноэфира должна прореагировать с другой молекулой 2-этилгексанола при возрастающей концентрации воды.
Движущей силой является молярный избыток 2-ЕГ в соотношении 1:2.5; без него реакция останавливается на уровне примерно 85–90% конверсии диэстера. Остальное решает температура.
При температуре ниже 130 °C диэтерификация протекает слишком медленно для непрерывной работы. При температуре выше 150 °C ускоряются побочные реакции — образование эфира между двумя молекулами 2-EH, окислительное окрашивание и образование следовых количеств олефинов, которые впоследствии проявляются в виде повышенной насыщенности цвета. Оптимальный диапазон температур — 130–150 °C.
В сочетании с вакуумом 7.9 кПа водяной пар непрерывно удаляется из реактора, смещая равновесие в сторону диэстера в соответствии с принципом Ле Шателье. Серная кислота в количестве 0.5% от исходного раствора выбрана вместо титанатных или оловоорганических катализаторов по одной причине: низкая стоимость превращения в промышленных масштабах.
Проблемы в процессе производства DOP сосредоточены вокруг пяти ключевых точек, на смягчение которых отвечают указанные выше параметры:
- Терморегулирование — диапазон 130–150 °C является обязательным: при более низких температурах процесс конверсии замедляется, при более высоких — образуются эфирные и цветовые частицы.
- Побочные реакции подавляются за счет поддержания заданной температуры, при этом пары 2-ЭГ конденсируются и возвращаются в реактор, а не выводятся наружу.
- Отравление катализатора — серная кислота хорошо переносит обработку влажным сырьем, в то время как титанат требует предварительной сушки; это рычаг, определяющий стоимость.
- Удаление побочных продуктов — вакуум под давлением 7.9 кПа непрерывно удаляет реакционную воду, смещая равновесие в сторону диэстера в соответствии с принципом Ле Шателье.
- Соответствие экологическим нормам — улавливание паров 2-этиленгидроксилаза, нейтрализация серной кислотой и очистка сточных вод являются обязательными капитальными затратами, а не второстепенными мерами.
Титанат обеспечивает более чистый цвет, но стоит примерно в 30 раз дороже за килограмм и требует более строгого контроля качества воды на начальном этапе производства. Для товарных марок ДОП (диоксида фосфата) промывка после реакции эффективно нейтрализует остаточную серную кислоту, так что потери цвета, вызванные катализатором, компенсируются на последующих этапах производства.
Технические требования к качеству и этапы процесса, которые их регулируют.
| Внешний вид | Прозрачная маслянистая жидкость |
|---|---|
| цветность | ≤30 |
| чистота | ≥ 99.5% |
| Плотность (20 ℃) | 0.982-0.988 г / см3 |
| Точка возгорания | ≥196 ℃ |
| кислотность | ≤0.030% |
| Вода - Water | ≤0.10% |
Каждая строка в этой таблице технических характеристик соответствует определенному этапу производственной последовательности, и именно чтение спецификации без учета этого соответствия приводит к тому, что отделы закупок признают поставщика ненадёжным.
Чистота ≥99.5% является наиболее точным показателем контроля процесса. Она зависит от двух факторов: молярного избытка 2-этиленгликоля (без него остаточный моноэфир снижает чистоту ниже 99%) и глубины диэтерификации при 130–150 °C (преждевременный прогон в реакторе оставляет непрореагировавший промежуточный продукт). Производитель, работающий в соотношении 1:1.4 при 125 °C, не достигнет чистоты ≥99.5% — и это будет отражено в сертификате анализа.
Насыщенность цвета ≤30 (по шкале Pt-Co) практически полностью контролируется стадией обесцвечивания активированным углем при температуре 150°C и давлении 3.9 кПа. Цветовые пятна в неочищенном ДОП обусловлены окисленным 2-этиленгликолем и следовыми количествами железа, выщелачиваемого из углеродистых стальных труб; активированный уголь адсорбирует и то, и другое. Предприятие, пропускающее эту стадию или использующее уголь с содержанием менее 0.1%, будет поставлять продукцию с насыщенностью цвета 60–100 — визуально желтого цвета, немедленно забракованную для применения в производстве прозрачного ПВХ.
Кислотность ≤0.030% — это сигнал нейтрализации остаточной серной кислоты. Промывка 2–3%-ным щелочным раствором при 60–70°C с последующим ополаскиванием водой при 70–80°C калибруется таким образом, чтобы снизить кислотное число примерно на два порядка.
Если пропустить вторую промывку, кислотность составит 0.1–0.2%, что ускорит расход стабилизатора ПВХ на последующих этапах производства. Содержание воды ≤0.10% достигается за счет той же вакуумной сушки, что и обесцвечивание — 3.9 кПа при 150°C удаляет как красящие вещества, так и растворенную воду за один этап.