

“Aumenté el CaCO3 de 20 a 40 phr y el compuesto quedó rígido como una tabla; el mismo nivel de DOP que funcionaba bien antes”. Escucho versiones de esto de formuladores todos los meses. El relleno absorbió su plastificante, y la pieza que faltaba siempre era la misma: cuánto DOP adicional agregar. El índice de absorción de aceite (OAN) de su grado específico de CaCO3 responde a esa pregunta, y varía en un factor de tres entre GCC recubierto y PCC sin recubrimiento. Una vez que conozca el OAN, puede estimar la penalización del plastificante incluso antes de realizar una prueba.
¿Por qué el CaCO3 roba el plastificante durante la mezcla?
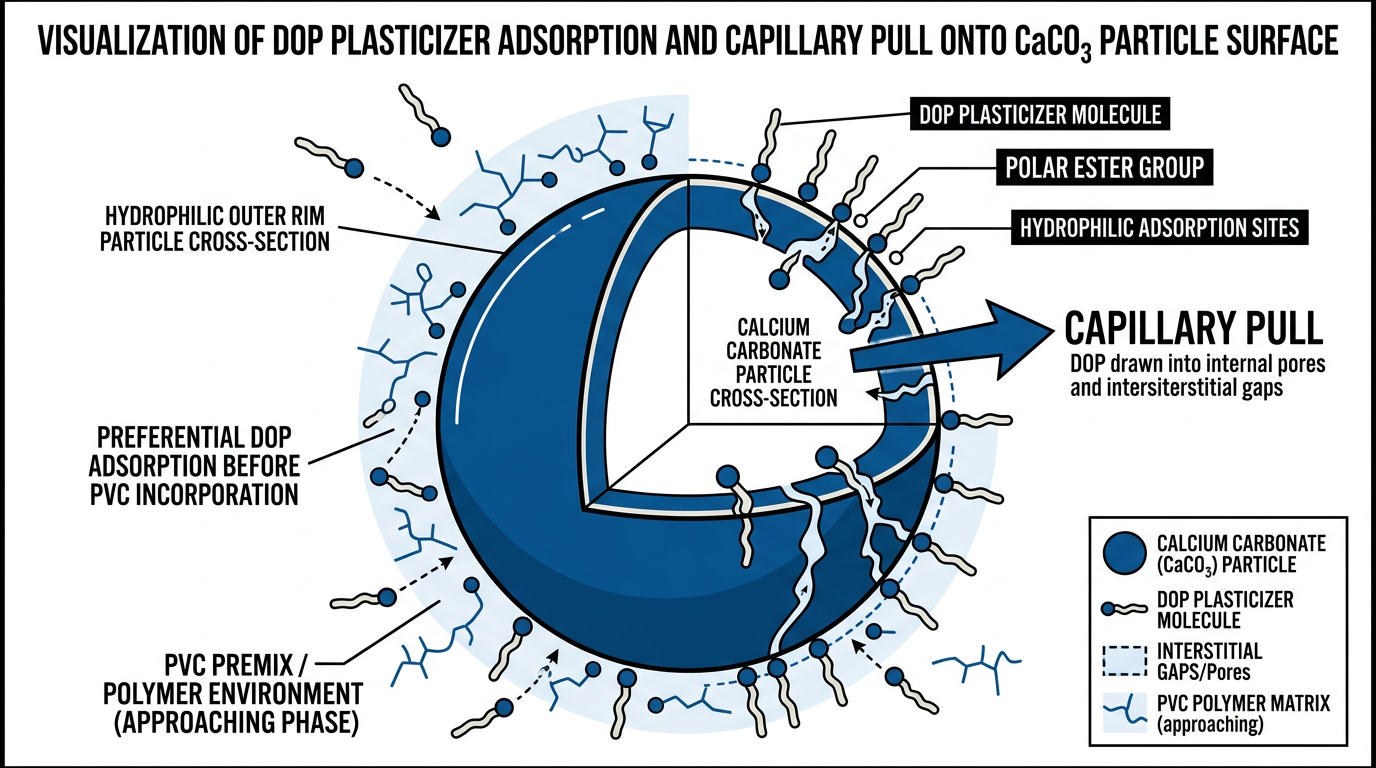
Durante la mezcla a alta velocidad, la absorción de DOP en la suspensión de PVC sigue una secuencia predecible de cuatro etapas. Primero, el plastificante humedece y se adsorbe sobre la superficie de las partículas de resina. Luego, penetra en la superficie porosa del grano por capilaridad. Por encima de los 80 °C (el umbral de transición vítrea), el DOP se difunde rápidamente en las regiones amorfas del grano de PVC, provocando su hinchazón. Finalmente, la carga del motor alcanza su máximo y luego disminuye al completarse la mezcla seca.
El CaCO3 interrumpe este proceso en las etapas 1 y 2. Las partículas de relleno compiten directamente con los gránulos de PVC por el plastificante líquido durante la fase inicial de humectación. Los rellenos de gran superficie con estructuras porosas, en particular el carbonato de calcio precipitado (PCC), capturan el DOP en su red interna de poros antes de que el plastificante llegue a la resina. En consecuencia, llega menos DOP a la etapa crítica de difusión que ablanda el PVC.
Aquí es donde la selección del grado de CaCO3 crea una trampa en la formulación. El PCC parece atractivo en teoría: alta pureza, tamaño de partícula fino, excelente blancura. Pero su estructura porosa y de gran superficie absorbe el plastificante agresivamente durante la mezcla, lo que perjudica a la resina de PVC. El GCC, con su morfología más densa e irregular, no absorbe el plastificante en la misma medida. Para UPVC rígido, donde no hay plastificante, el PCC funciona perfectamente. Para PVC flexible, el GCC es la opción funcional precisamente porque deja DOP disponible para la resina.
La proporción de formulación que recomiendo consiste en hacer coincidir siempre el grado de carga con el tipo de compuesto, y luego ajustar el grado de plastificante (DOP). Elegir un grado incorrecto de CaCO3 genera un déficit de plastificante que ningún aumento razonable de la dosis puede corregir económicamente.
¿Cuánto DOP adicional absorbe cada grado de CaCO3?
El índice de absorción de aceite (OAN, por sus siglas en inglés), medido en gramos de aceite por cada 100 gramos de carga según la norma ASTM D281, predice directamente la cantidad de plastificante que inmovilizará un tipo de carga. La mayoría de los proveedores de CaCO3 publican el OAN en sus fichas técnicas, pero pocos formuladores relacionan este valor con su presupuesto de DOP.
| Grado CaCO3 | OAN (mL/100 g) | Demanda relativa de DOP |
|---|---|---|
| GCC recubierto (tratado con ácido esteárico) | ~ 25 | Bajo |
| Carbonato de calcio molido (GCC) | 40-60 | Moderado |
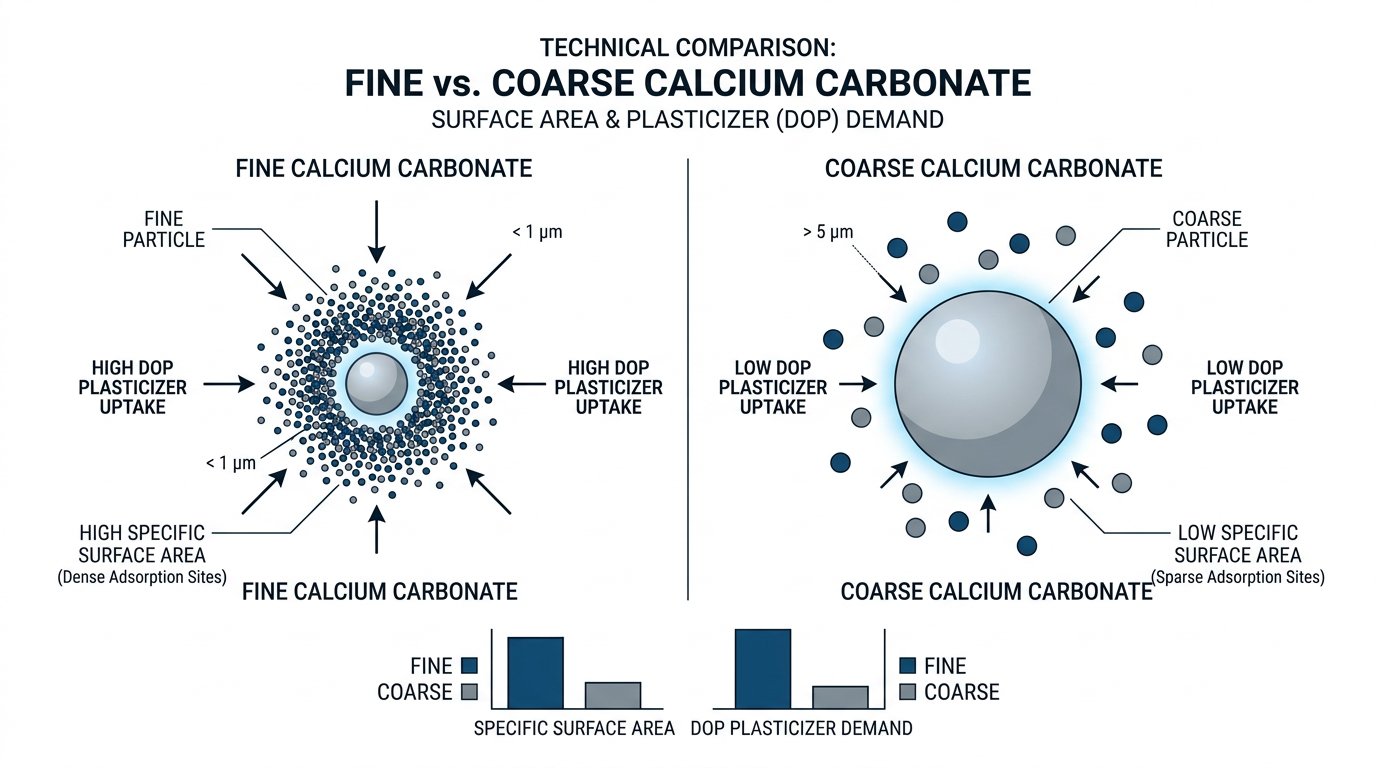
| Carbonato de calcio precipitado (PCC) | 60-90 | Alto |
Con una carga de 30 phr de CaCO3, el cambio de GCC recubierto (OAN 25) a PCC sin recubrimiento (OAN 80) implica que el relleno retiene aproximadamente tres veces más DOP por unidad de masa. En la práctica, cada 10 phr de PCC sin recubrimiento en una formulación flexible puede requerir varios phr adicionales de DOP solo para mantener la misma dureza Shore; un plastificante que no aporta flexibilidad al producto final.
Método de estimación aproximada: multiplique la carga de relleno (phr) por el OAN (convertido a mL por gramo) y exprese el resultado como el volumen de plastificante atrapado por el relleno. Para una carga de 40 phr de GCC con OAN 50, se inmovilizan aproximadamente 20 mL de aceite por cada 100 g de resina de PVC. Este es el DOP que debe añadir a su formulación base.
Antes de añadirlo a la mezcladora, asegúrese de haber tenido en cuenta la absorción del relleno en la carga total de plastificante. He visto plantas que operan durante meses con un problema de rigidez inexplicable que desapareció una vez que alguien verificó el OAN del nuevo envío de relleno. El proveedor había cambiado de un grado recubierto a uno sin recubrimiento sin avisar del cambio.
Considere el OAN como un elemento obligatorio en su hoja de trabajo de formulación, no como una nota al pie de página en la TDS del relleno.
Ajuste de la dosis de DOP en función del relleno que realmente tiene
La absorción no es una propiedad fija del “CaCO3”. Un tratamiento superficial con ácido esteárico se une a los sitios de calcio y deja una capa hidrofóbica, por lo que un grado recubierto absorbe mucho menos plastificante que uno sin recubrimiento a la misma concentración.
La diferencia en el recubrimiento importa al momento de realizar el pedido, más que como recomendación de relleno. Un valor de phr indicado para un grado no se aplica a otro, y una formulación cuyo costo se calculó con relleno sin recubrimiento resultará en una sobredosificación si la planta cambia a relleno recubierto sin volver a realizar los cálculos.
Pregunte qué grado tiene el relleno entrante y ajuste la dosis de plastificante a partir de un valor de absorción medido para ese grado en el momento de la carga. Si el suministro de relleno no es uniforme entre lotes, la dosis debe ajustarse considerando el peor escenario posible, de lo contrario, la dureza del compuesto variará de un lote a otro.
Observa el cruce económico
Los formuladores añaden CaCO3 para reducir costes, pero la curva de ahorro no es lineal. Dos factores ocultos se combinan en contra con altas concentraciones.
En primer lugar, una mayor cantidad de relleno aumenta la densidad del compuesto. Para llenar el mismo volumen (la misma pared del tubo, el mismo espesor de la lámina), se necesita más masa. Un compuesto con una densidad de 1.54 requiere aproximadamente un 4.8 % más de material en peso que uno con una densidad de 1.47 para llenar la misma cavidad del molde.
En segundo lugar, cada phr adicional de CaCO3 requiere DOP adicional que no aporta flexibilidad alguna. A partir de cierto nivel de carga, el coste combinado del plastificante adicional, la mayor masa del compuesto y la reducción del rendimiento superan el ahorro en el relleno.
He trabajado con fabricantes que descubrieron que su formulación de relleno de 60 phr, supuestamente optimizada en costes, resultaba en realidad más cara por pieza terminada que una versión de 30 phr, una vez que se tuvieron en cuenta la penalización por DOP, la corrección de volumen y la menor velocidad de extrusión. Calcular la concentración efectiva de plastificante en el compuesto final, y no solo el peso de la carga, permite determinar el punto de inflexión para cada producto específico.
Solicite el OAN antes del próximo cambio de relleno.
Solicite el OAN a su proveedor de CaCO3 antes de su próximo cambio de carga; es el único valor que convierte las advertencias de absorción vagas en un ajuste de DOP que puede calcular. Multiplique el OAN por su nivel de carga y sume el volumen atrapado a su carga de plastificante. El problema de la mayoría de las formulaciones no radica en la receta inicial, sino en el cambio de proveedor: un cambio silencioso de CaCO3 recubierto a no recubierto modifica el OAN entre 30 y 50 puntos, y la rigidez se manifiesta semanas después, cuando nadie recuerda el albarán de entrega.